
UNI EN ISO 9001:2015
TÜV Italia S.r.l.
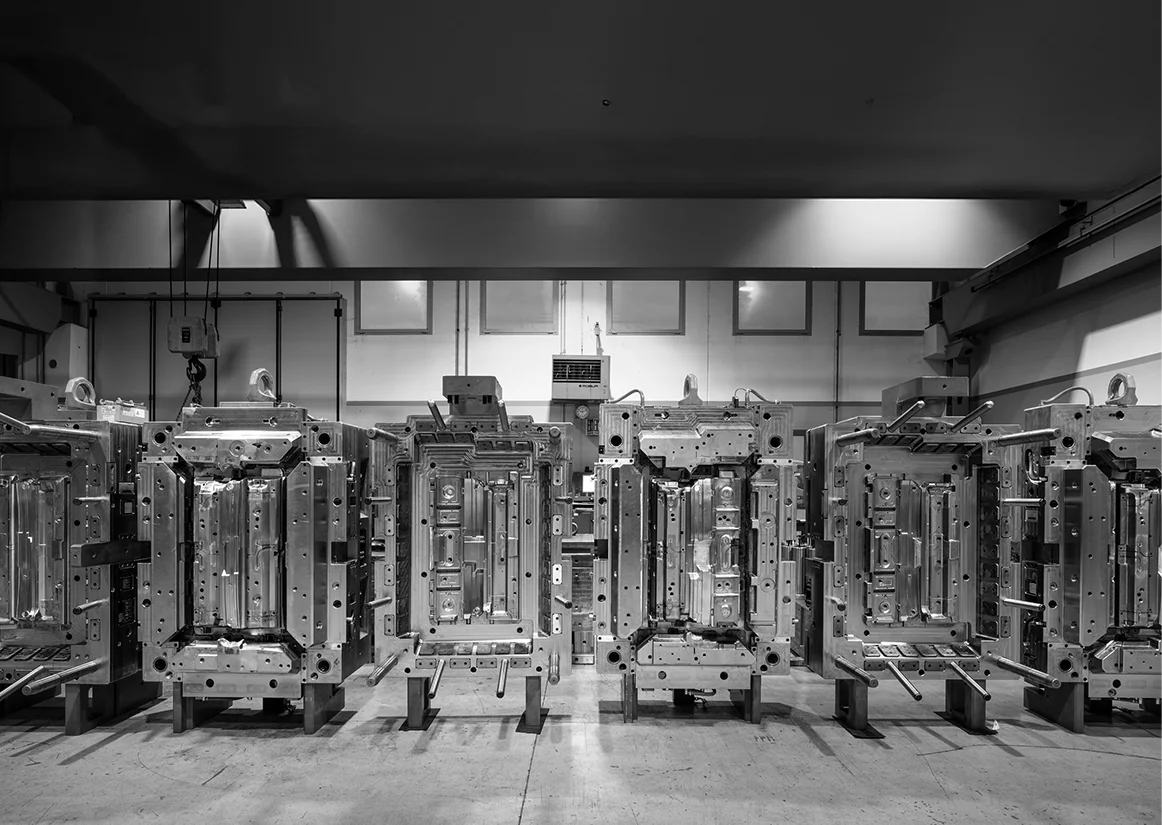
TECNOLOGIA ITALIANA PER STAMPI
Stampi per metalli, termoplastici e compositi. Dalla progettazione alle prove, la competenza prende forma nel componente.
Pressofusione · Bassa pressione · Gravità · Iniezione di materie plastiche · Compressione.
110
macchine e attrezzature di produzione
120
professionisti specializzati
Premi Spazio per mettere in pausa o riprendere. Puoi anche toccare o fare clic su un’area vuota della fascia.



CAPACITÀ INDUSTRIALE
60
110
Almeno
80
stampi / anno
>150
t di acciaio fresato / anno
Fino a
60
t · peso massimo dello stampo
Fino a
1000
t · prove a compressione
superficie
superficie dello stabilimento
superficie produttiva
1100
TÜV Italia S.r.l.
TÜV NORD Italia
SQS / IQNet
Seleziona un processo per esplorare materiali, capacità e aspetti tecnici da definire per il tuo componente.
Quali sono la lega, il componente e la pressa di riferimento?
Attrezzature per pressofusione con squeeze pins, vuoto e jet cooling per il controllo di riempimento e solidificazione.
Ambito e materialiAlluminio e leghe leggere
Analisi di fattibilità del componente, dei rischi di metallizzazione e deformazione e ottimizzazione del processo di fonderia.
Progettazione 2D/3D CAD/CAM/CAE per camera fredda in alluminio e ottone e camera calda in zama, con integrazione CAD/CAM 3D.
Simulazione di colata anche attraverso collaboratori qualificati. L’ambito dello studio si concorda sul progetto.
Fresatura, foratura e alesatura per la costruzione dello stampo. Trattamenti termici tramite fornitori specializzati, secondo i requisiti.
Rapporti dimensionali CMM, misura in macchina e campionatura preventiva. Prove e documenti si concordano per ciascun progetto.
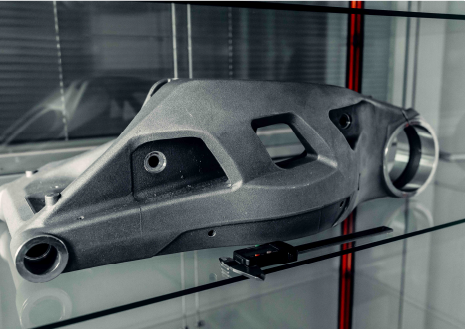
Quale componente e quali condizioni di colata devono essere valutati?
Stampi per bassa pressione con ingegneria di fonderia, studi di colata e assistenza alla campionatura secondo il progetto.
Ambito e materialiProgettazione di fonderia e campionatura
Sviluppo dell’attrezzatura a partire da disegni 2D, modelli 3D o campioni fisici, nell’ambito degli stampi a bassa pressione.
Studi e simulazione di colata. L’applicazione allo stampo a bassa pressione e l’ambito dello studio si definiscono per ciascun progetto.
Costruzione con fresatura CNC, tornitura ed elettroerosione, selezionate in base a geometria e requisiti dello stampo.
Campionatura in fonderia e assistenza successiva. Le attività per la bassa pressione si concordano nell’ambito della fornitura.
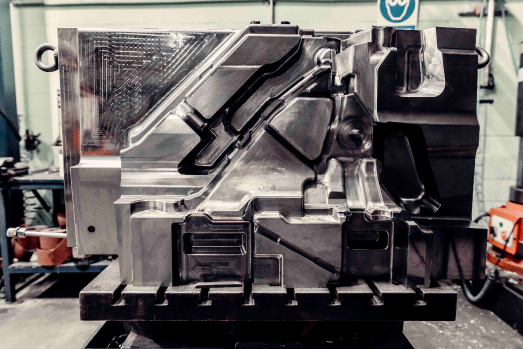
Quali sono la lega da colare e le geometrie interne da realizzare?
Attrezzature per gravità, conchiglie e casse d’anima per ottone e alluminio, con soluzioni a caldo, a freddo e Cordis.
Ambito e materialiAlluminio e ottone
Analisi tecnica di fattibilità e co-design del componente, della conchiglia o della cassa d’anima.
Progettazione CAD/CAM dell’attrezzatura e progettazione 2D/3D di stampi per fusione in gravità di alluminio.
Simulazione di colata per conchiglie a gravità, a supporto della progettazione e della preparazione della campionatura.
Costruzione di conchiglie e casse d’anima per ottone e alluminio, compresi assemblaggio e prove dello stampo.
Controllo qualità e rapporti dimensionali CMM. Quote, tolleranze e documentazione si concordano per la fornitura.
Campionatura in fonderia e assistenza successiva, con possibilità di prototipazione quando richiesta dal progetto.
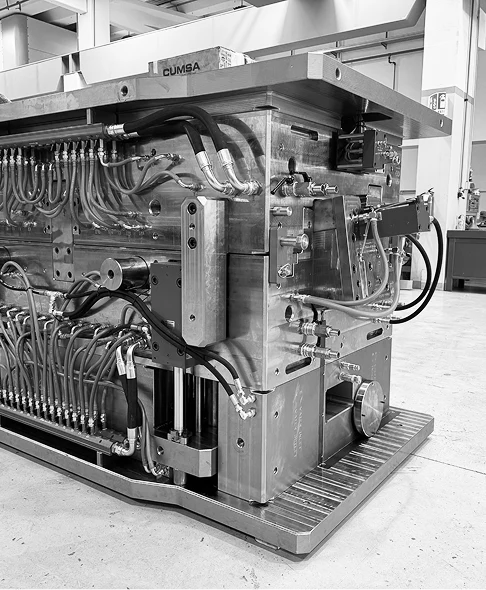
Quali sono il termoplastico, la finitura e il numero di materiali richiesti?
Stampi a iniezione per termoplastici, con iniezione assistita da gas, superfici di Classe A e varianti 2K/3K.
Ambito e materialiTermoplastici · 2K · 3K
Analisi del prodotto e dei requisiti di stampaggio, con co-design e sviluppo 3D secondo l’ambito richiesto.
Ingegnerizzazione e progettazione CAD/CAM/CAE, con analisi Moldflow. L’applicazione si definisce in base a materiale e progetto.
Costruzione e assemblaggio dello stampo, con ulteriori servizi di fresatura per attrezzature destinate alle materie plastiche.
Controlli dimensionali e rapporti CMM, con capacità PPAP e Cp/Cpk. Il pacchetto documentale si concorda per ciascuna fornitura.
Prove, campionature, preserie e riparazione stampi. La manutenzione si pianifica in base alle esigenze del progetto.
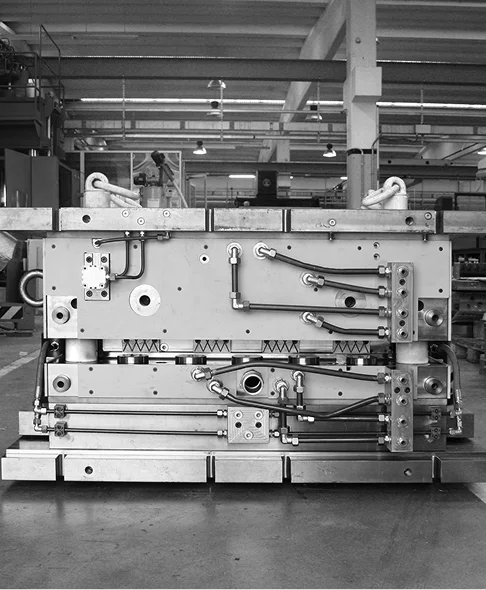
Quali sono il compound, la geometria e la finitura del componente?
Stampi a compressione per SMC, GMT e LFT, stampi a inietto-compressione per BMC e attrezzature di taglio per compositi.
Ambito e materialiSMC · BMC · GMT · LFT
Sviluppo di stampi a compressione per SMC, LFT e GMT e attrezzature a inietto-compressione per BMC, con analisi e progettazione dello stampo.
Costruzione e assemblaggio tramite fresatura multiasse ed elettroerosione, secondo il progetto dello stampo.
Controllo dimensionale dello stampo e calibri di controllo. Rapporti e criteri di accettazione si concordano per ciascun progetto.
Prove a compressione con capacità fino a 1.000 t. Il piano delle prove si definisce sul singolo stampo.
Campionatura, preserie, prove e manutenzione stampi: attività selezionate secondo l’ambito del progetto.
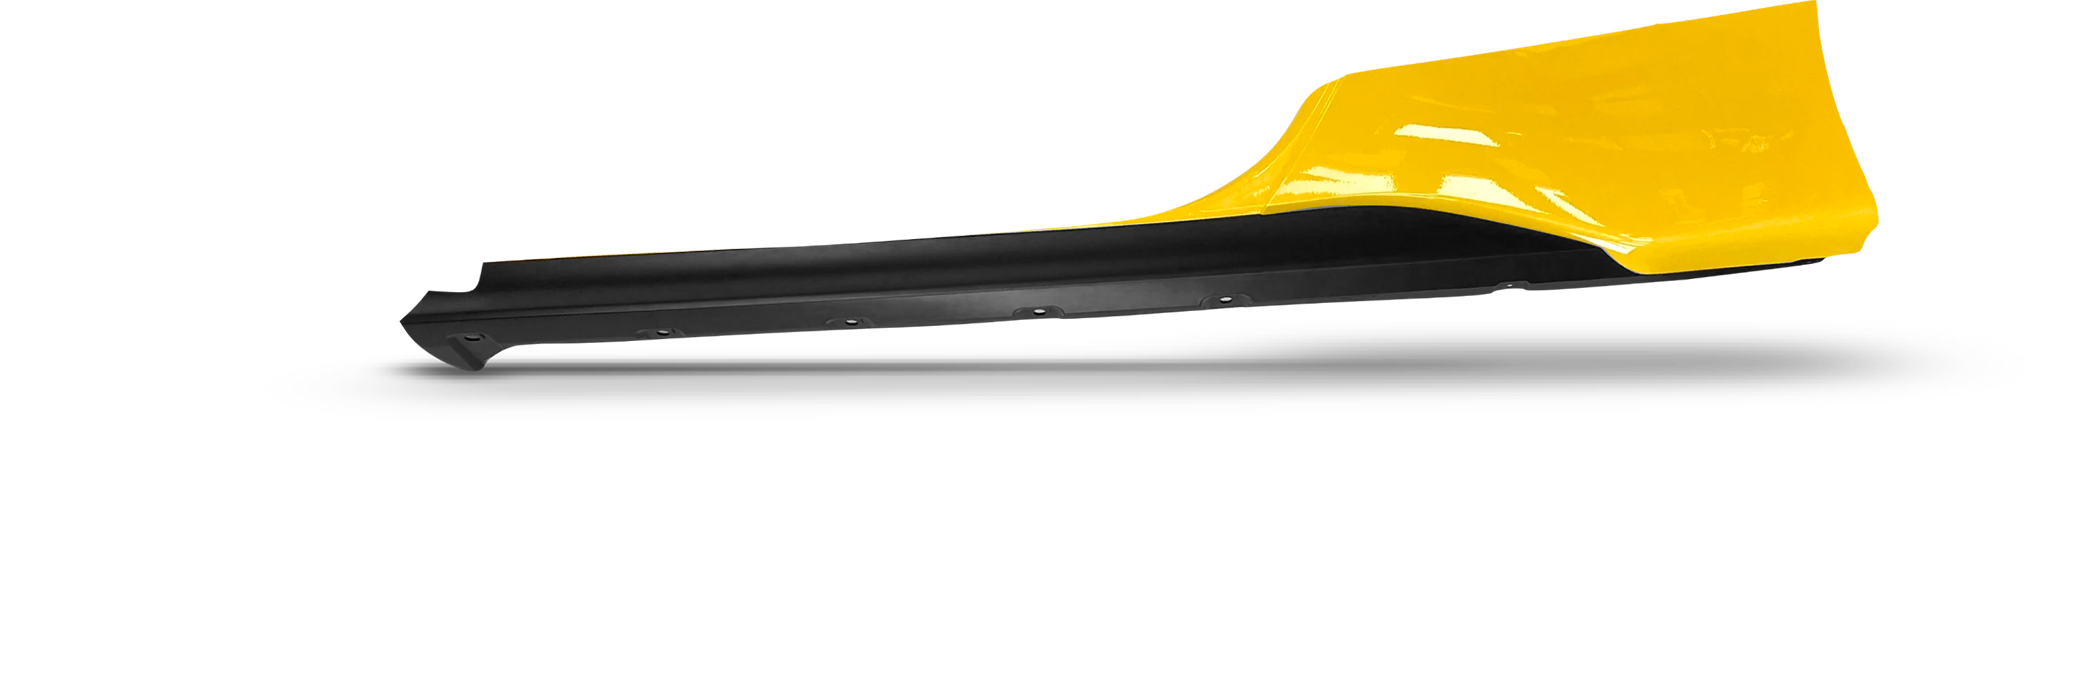
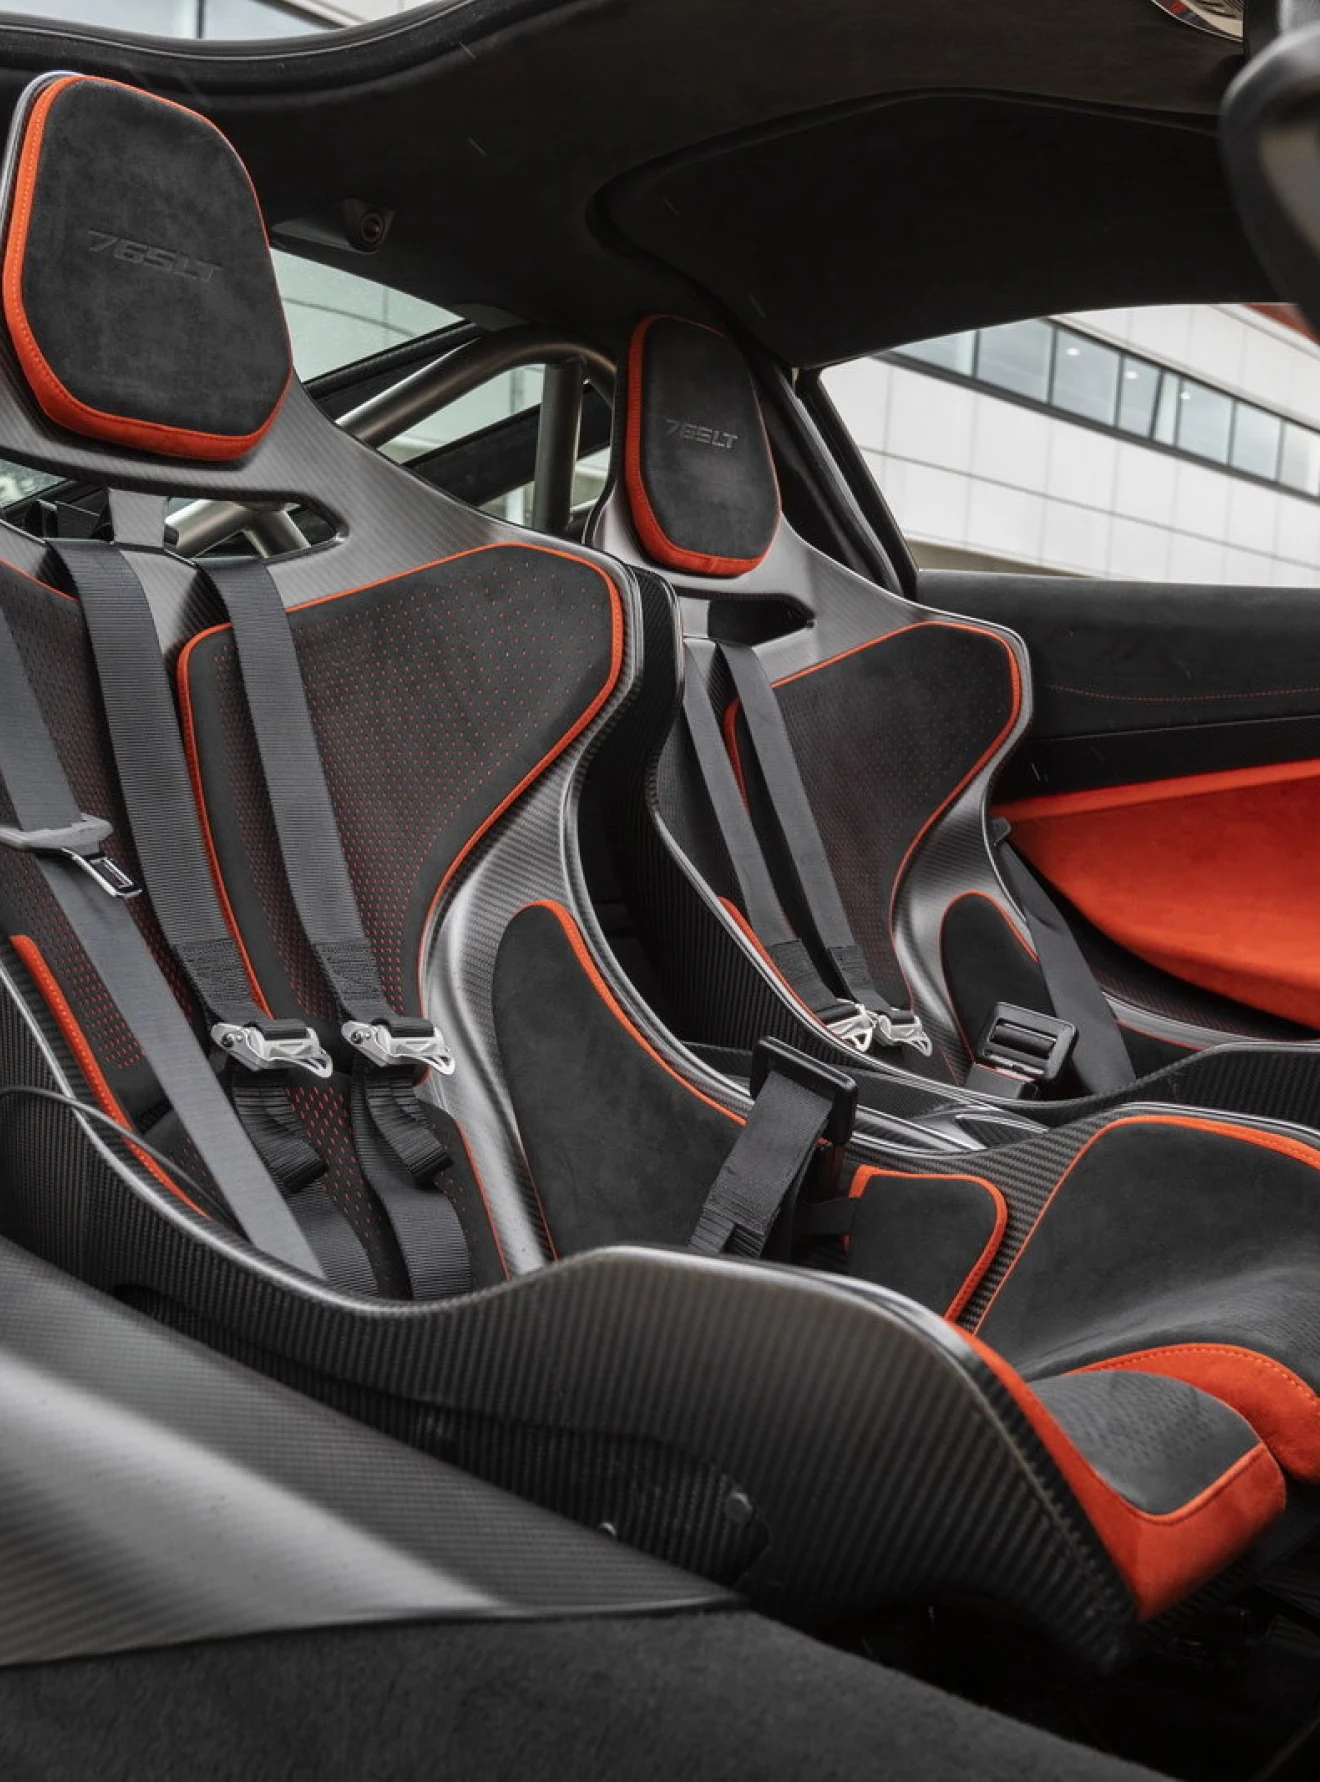
Porsche Macan · Mercedes G-Class · Kartell
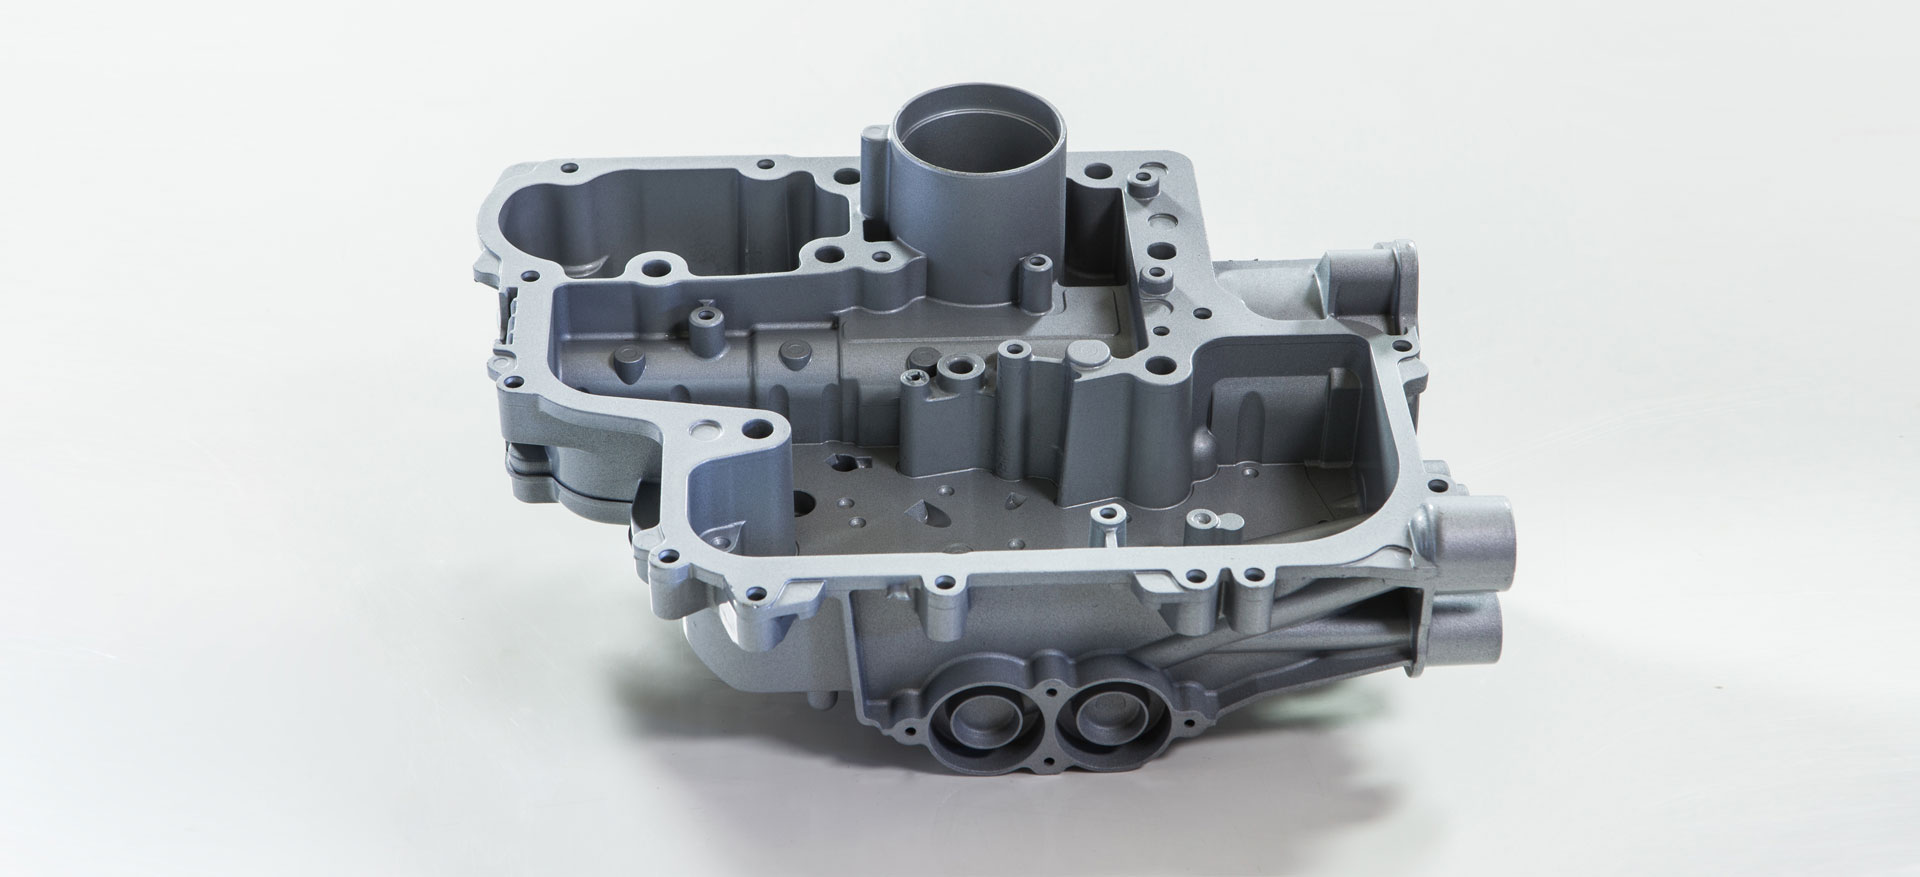
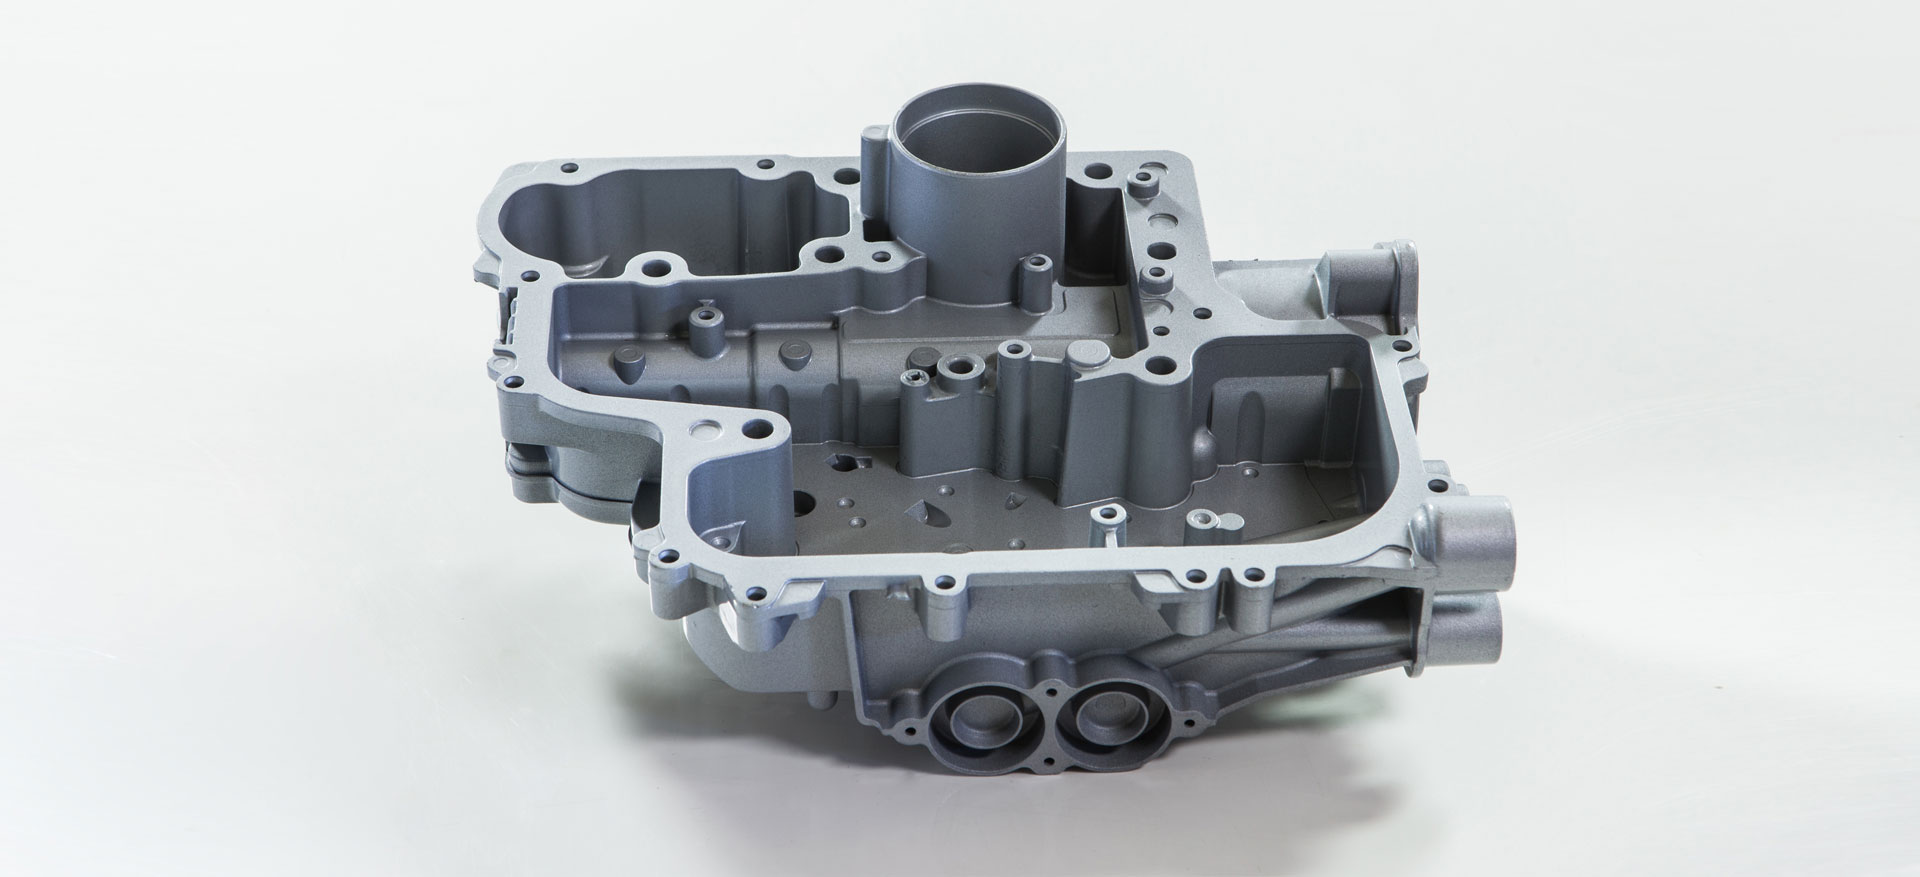
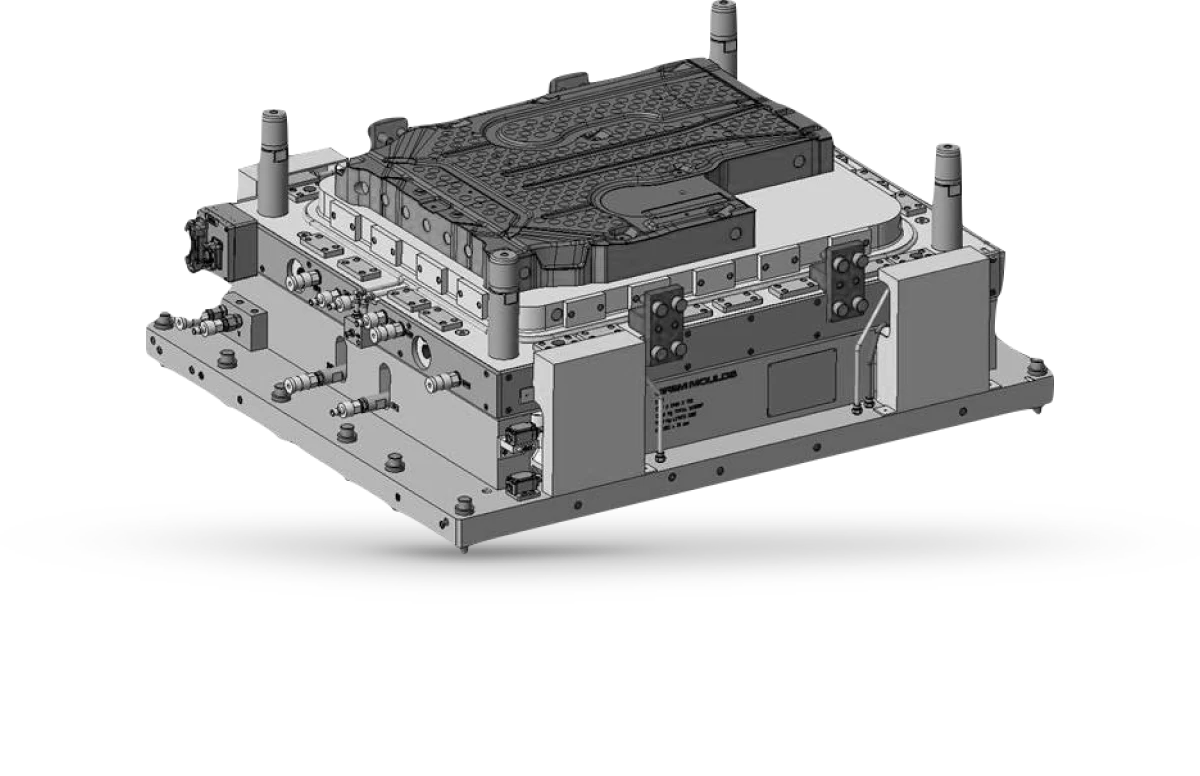
Carter trasmissione in Silafont 36, 670 × 350 × 340 mm. Pressofusione su macchina da 2200 t.
PROGETTAZIONE · PRIMA DEL PRIMO TRUCIOLO
Dal comportamento del materiale all’ultima quota. Progettazione, simulazione e metrologia lavorano insieme per portare il tuo componente in produzione.
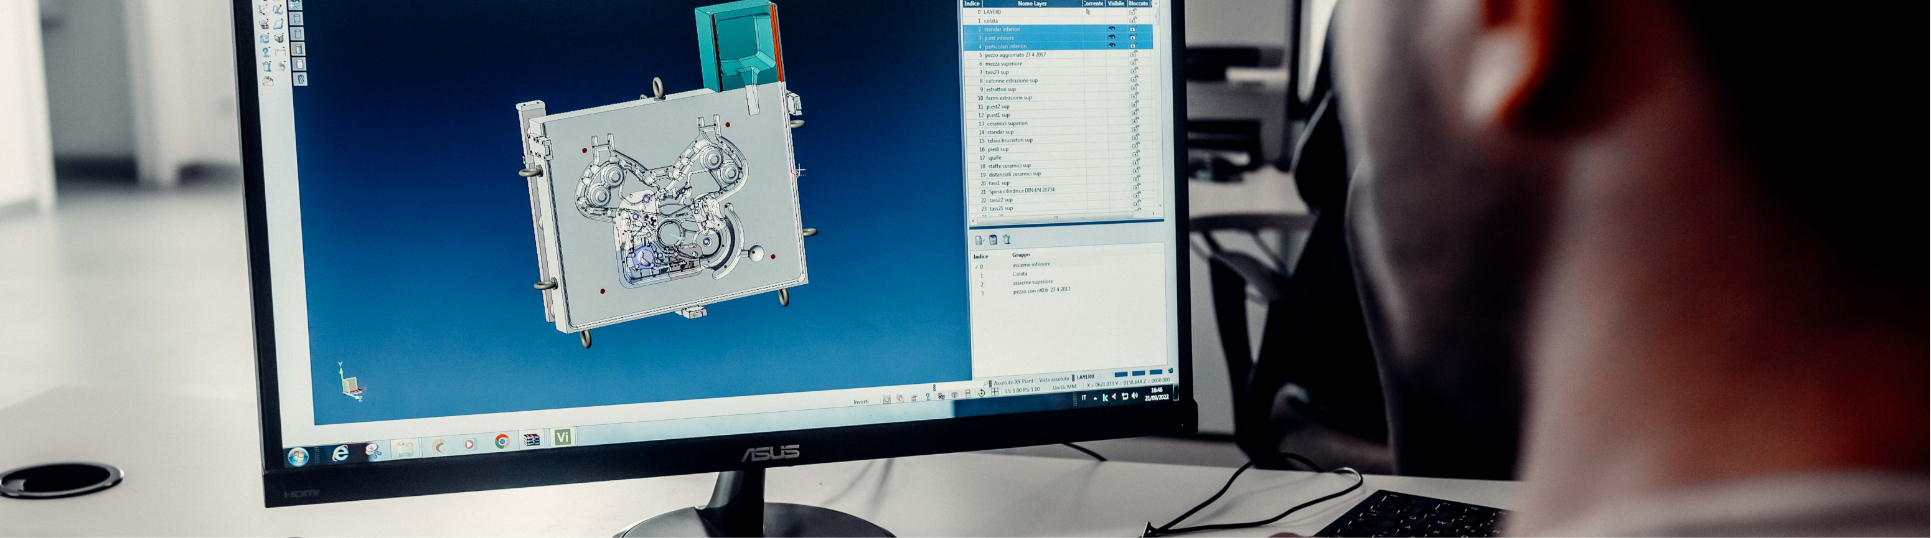
SIMULAZIONE DI COLATA
Gli studi di colata aiutano a valutare riempimento e solidificazione. Permettono di rivedere il sistema di alimentazione e individuare le zone critiche prima di costruire l’attrezzatura.
Ingegneria di fonderia e supporto specialistico collegano la simulazione alle condizioni reali di campionatura.
MOLDFLOW · INIEZIONE
L’analisi del flusso della plastica permette di studiare il riempimento della cavità e valutare le scelte progettuali dello stampo. Geometria e materiale vengono esaminati insieme.
Una base tecnica per discutere punti di iniezione, percorso del materiale e possibili difficoltà di riempimento.
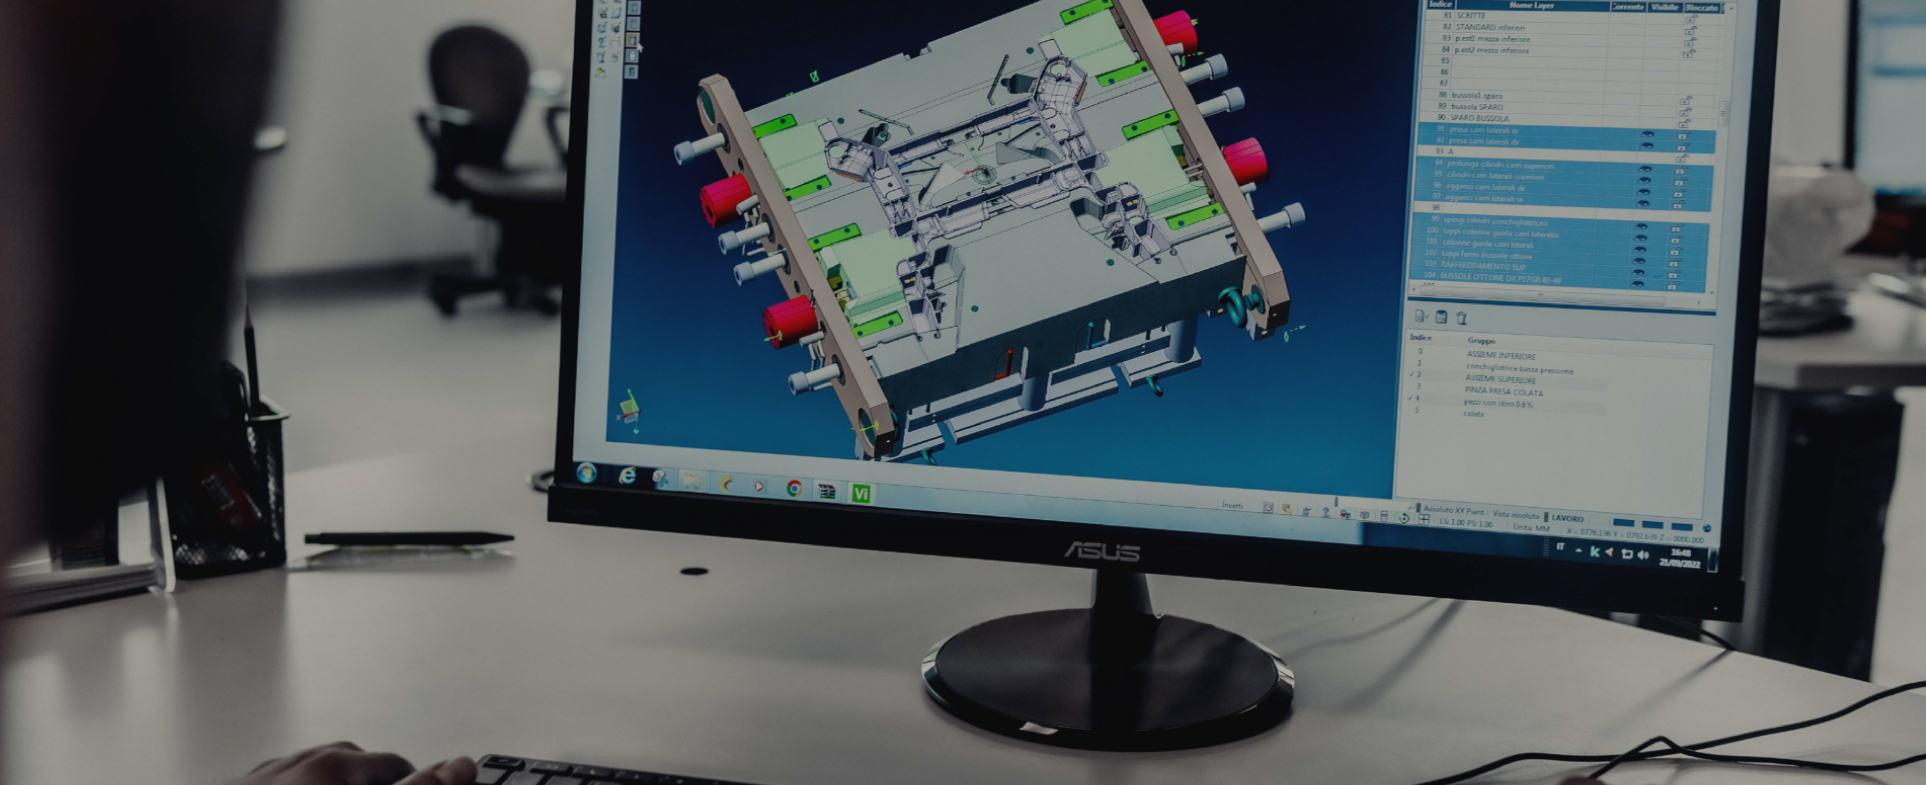
PROGETTAZIONE CAD
Partiamo da disegni 2D, modelli 3D o campioni fisici per sviluppare cavità, anime e assiemi. Il co-design mette in relazione la funzione del componente con la sua realizzazione.
VISI rientra nei sistemi di progettazione disponibili nel gruppo. Il modello diventa il riferimento per le lavorazioni successive.
PROGRAMMAZIONE CAD / CAM
La programmazione prepara sgrossatura e finitura, accessi utensile e strategie di lavorazione in funzione del pezzo, del materiale e della macchina scelta.
PowerMill, hyperMILL e Tebis rientrano negli strumenti di programmazione utilizzati nel gruppo.
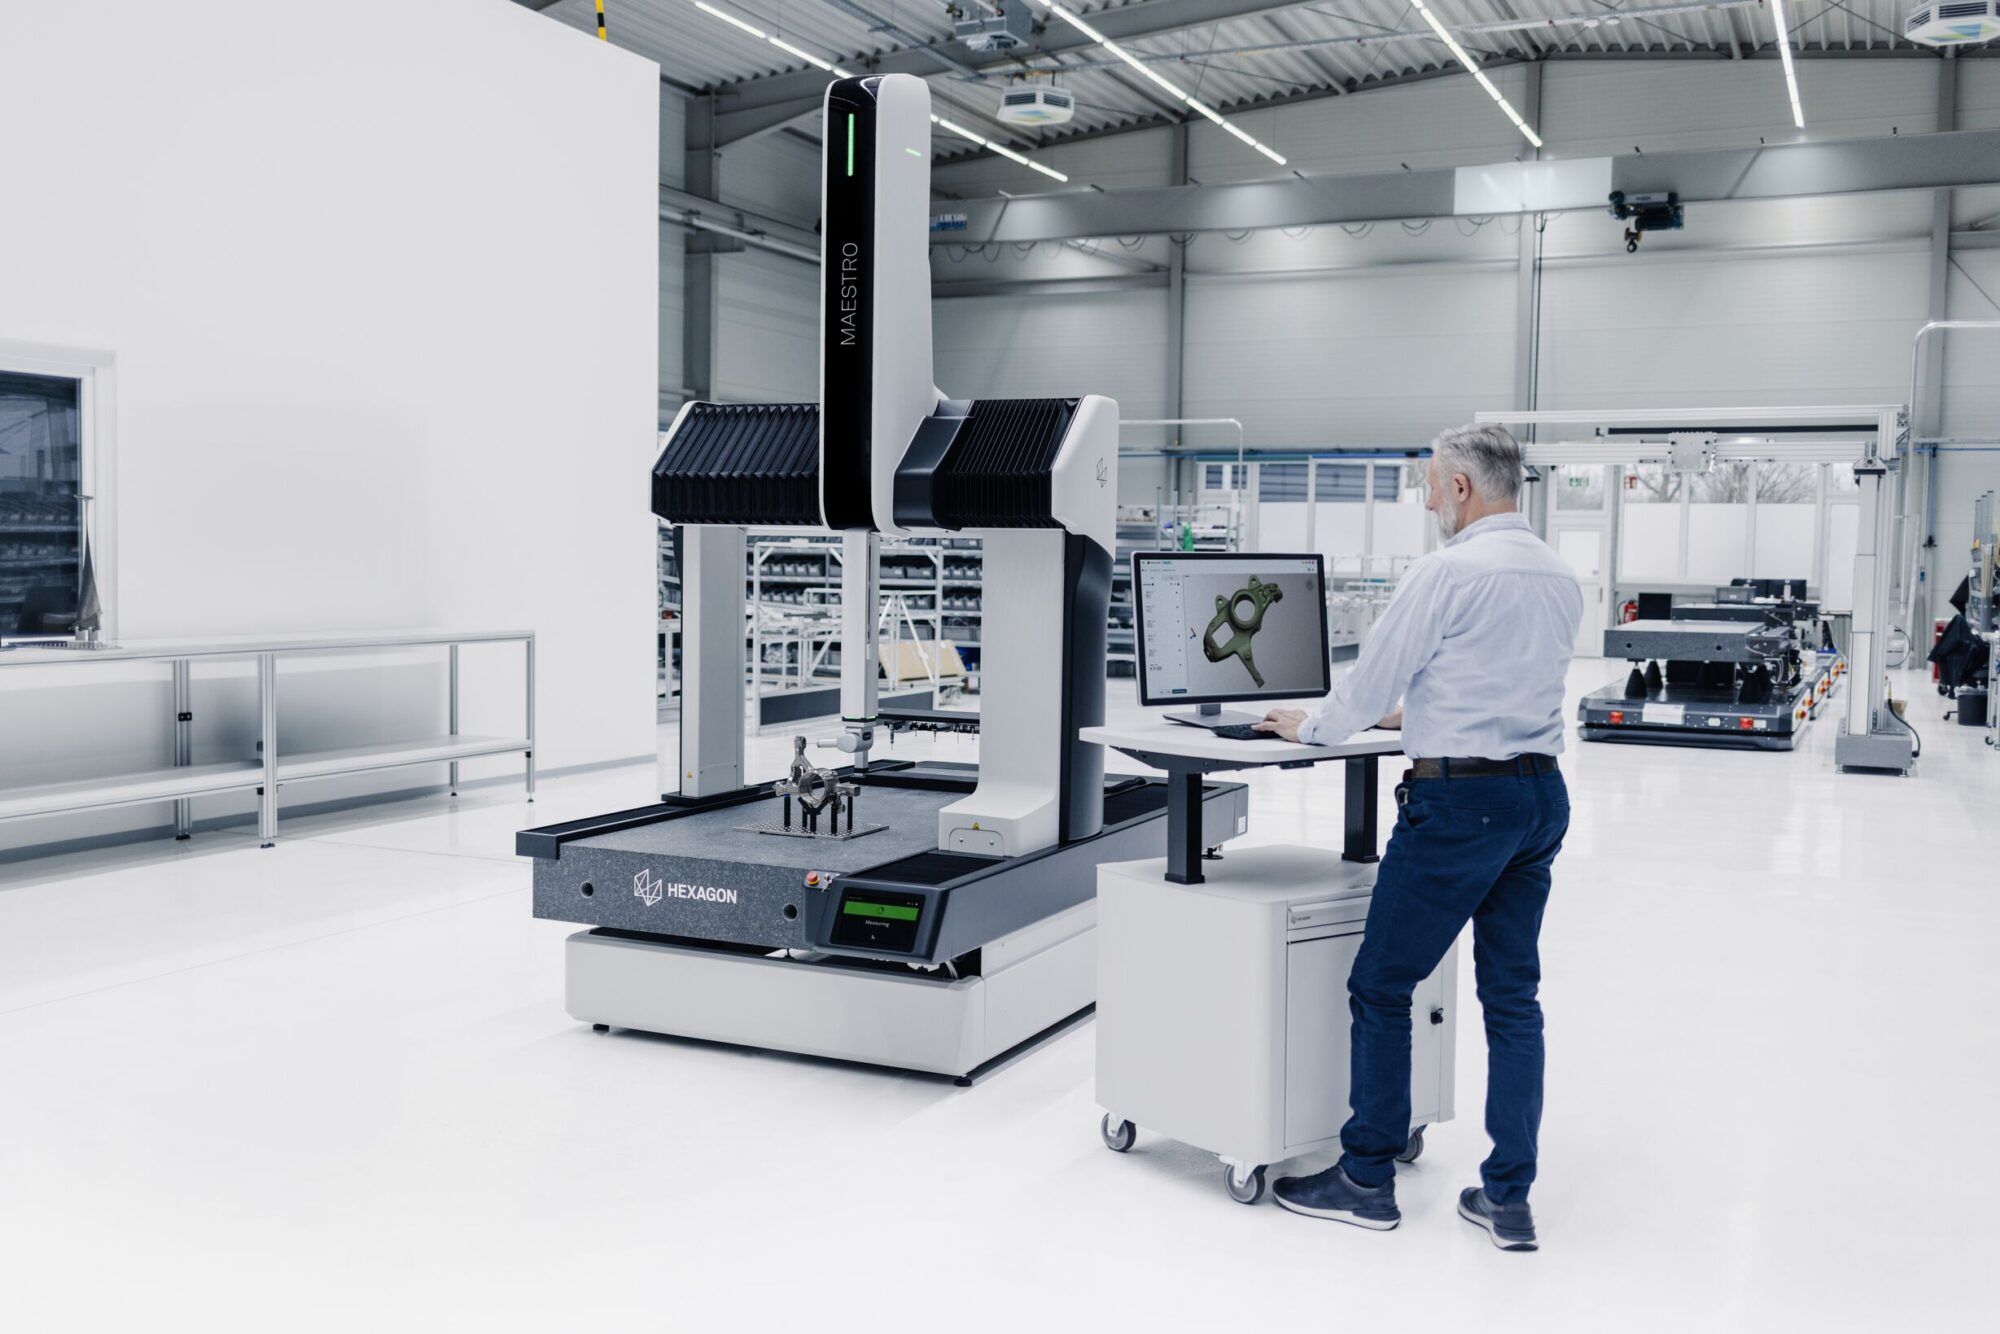
SALA METROLOGICA
Le macchine di misura a coordinate verificano quote e superfici rispetto al disegno. I controlli producono informazioni utili per la messa a punto e l’accettazione del componente.
2 CMM HEXAGON Global e preparazione di report dimensionali sulle quote e tolleranze richieste dal progetto.
SCANSIONE 3D
Un braccio di misura con testa a scansione laser acquisisce le superfici per il controllo e il reverse engineering. È utile soprattutto quando il punto di partenza è un pezzo fisico.
Braccio FARO a 7 assi per misura e acquisizione; la ricostruzione del modello viene definita in base al lavoro.
Un percorso tecnico da definire con l’azienda che realizzerà il tuo stampo.
Definisci componente e processo
Parti da funzione, materiale, geometria e volumi attesi. Indica anche gli aspetti ancora da definire.
Valuta la fattibilità dello stampo
Confronta le competenze produttive con i requisiti del componente e definisci studi, lavorazioni e prove necessarie.
Concorda fornitura e validazione
Con l’azienda responsabile definisci ambito tecnico e commerciale, criteri di accettazione, documenti e condizioni contrattuali.
Specializzazioni complementari nella progettazione e costruzione di stampi. Esplora processi, materiali e capacità di ogni azienda.
Progetta e costruisce stampi di medie e grandi dimensioni per termoplastici e compositi, con tecnologie per superfici di Classe A e iniezione assistita da gas.
Aspetti da definireIl pezzo richiede una superficie di Classe A o una variante 2K/3K? Specifica il requisito per valutare lo stampo.
Integra progettazione, costruzione, metrologia e manutenzione dello stampo. Opera nella pressofusione di leghe leggere, nell’iniezione di materie plastiche e nella fusione in gravità di alluminio.
Aspetti da definireDevi definire quote critiche, campionatura o manutenzione dello stampo? Indicalo per concordare il piano di controllo.
CMM
controllo dimensionale Hexagon
Costruisce stampi per pressofusione dal 1976, con ingegneria di fonderia e controllo del processo. Utilizza squeeze pins, vuoto e jet cooling per gestire riempimento e solidificazione.
Aspetti da definireQuali sono la lega, il componente e la pressa del progetto? Sono i dati di partenza per valutare lo stampo HPDC.
Squeeze pins
vuoto e jet cooling
Realizza dal 1978 conchiglie e casse d’anima per la fusione in gravità di ottone e alluminio. Offre inoltre lavorazioni di fresatura per stampi a iniezione e matrici.
Aspetti da definireQuali geometrie interne devono realizzare le casse d’anima? Descrivile per valutare l’attrezzatura.
Modelleria e stampi per fonderia dal 1985. Sviluppa conchiglie per gravità, stampi a bassa e alta pressione e casse d’anima a caldo, a freddo e Cordis.
Aspetti da definireParti da un disegno 2D, un modello 3D o un campione fisico? Indicalo per pianificare stampo e campionatura.
Descrivi il progetto e prepara una richiesta completa. Controllala, copiala o scaricala prima di condividerla con l’azienda interessata.
Alessandro OlmiExport Area Manager LATAM+39 347 7524229Dati tecnici, riservatezza, collaudo e consegna: cosa definire prima della fornitura.
Parti dal processo, dal materiale e dalla funzione del componente. Nelle sezioni tecnologie e aziende puoi confrontare le specializzazioni: pressofusione, bassa pressione, gravità, iniezione e compressione. Prepara poi una richiesta con geometria, ingombri, pressa, volumi e caratteristiche critiche. La fattibilità, l’ambito tecnico e commerciale e la responsabilità contrattuale si concordano con l’azienda selezionata; una stessa capacità di processo non implica che tutte le configurazioni siano adatte al tuo stampo.
Questa versione prepara un riepilogo nel browser e consente di copiarlo o scaricarlo in formato .txt. Il riepilogo non viene trasmesso alle aziende e il contatto dimostrativo non riceve messaggi. Dopo aver verificato i dati, condividi il documento attraverso un contatto ufficiale dell’azienda interessata. I dati personali inseriti non vengono salvati dal sito; il file scaricato rimane sul tuo dispositivo.
Per preparare la richiesta è sufficiente una descrizione non riservata: funzione del pezzo, processo, materiale, ingombri indicativi e obiettivo del progetto. Prima di trasmettere disegni, modelli CAD, specifiche o informazioni sensibili, concorda con l’azienda destinataria il canale e le condizioni di riservatezza, incluso un eventuale accordo NDA. Il modulo dimostrativo non accetta allegati CAD. Indica che i file tecnici sono disponibili, senza riportare informazioni riservate nel campo descrizione.
Concorda prima dell’ordine i criteri di accettazione: quote e tolleranze da verificare, materiale di prova, condizioni di processo, campioni e documenti richiesti. Il piano può comprendere controlli dimensionali, rapporti CMM, prove sullo stampo e campionature, secondo le capacità e l’ambito della fornitura. Definisci inoltre le tappe di avanzamento, i momenti di revisione, chi approva le modifiche e come vengono gestite eventuali ripetizioni delle prove. I documenti richiesti, inclusi PPAP o analisi Cp/Cpk quando applicabili, devono essere concordati espressamente.
Il sito e le schede tecniche sono disponibili in italiano, spagnolo, portoghese e inglese. Puoi preparare il riepilogo nella lingua che preferisci e usare le stesse etichette per descrivere processo, materiale e requisiti. Prima di avviare lo scambio tecnico, verifica con l’azienda la lingua di lavoro per disegni, revisioni, rapporti di collaudo e documenti commerciali. La disponibilità del sito in una lingua non stabilisce automaticamente la lingua dei documenti contrattuali.
L’offerta deve specificare imballaggio, trasporto, assicurazione, formalità doganali e destinazione della consegna, oltre alle rispettive responsabilità. Concorda come vengono protetti e movimentati stampo e accessori, quali ricambi e documenti accompagnano la spedizione e se sono richieste attività presso il tuo stabilimento. La rete comprende capacità di manutenzione e riparazione stampi; disponibilità, luogo dell’intervento, tempi e costi dell’assistenza si definiscono con l’azienda responsabile. L’assistenza locale in Messico o America Latina non va data per inclusa.
Richiedi un’offerta che distingua progettazione e simulazione, costruzione e componenti, trattamenti e finiture, prove e materiali di prova. Verifica quante revisioni e campionature sono previste, come si quotano le modifiche dopo approvazione e quali documenti di controllo sono inclusi. Confronta anche ricambi, imballaggio, trasporto, assicurazione, dazi ed eventuale assistenza all’avviamento. Per valutare offerte diverse, usa lo stesso ambito di fornitura, gli stessi criteri di accettazione e le stesse condizioni di pagamento e consegna.
Le capacità presentate aiutano a orientare la valutazione, ma il programma va verificato sullo stampo specifico. Fornisci modello o ingombri, peso previsto, materiali, lavorazioni, prove richieste e data obiettivo; indica anche se si tratta di un nuovo stampo, una modifica o una manutenzione. L’azienda deve confermare disponibilità delle risorse, dipendenze dall’approvazione tecnica e dai componenti acquistati, tappe di collaudo e tempi logistici. Se servono deposito, stoccaggio o spedizioni scaglionate, concorda spazio, durata, movimentazione e relative condizioni.